Imprimir STL Extrusao e Calibracao de Temperatura por Tamanho de Bico com PrusaSlicer Modelo 3D - 3144345
Things 3D Fila
Extrusao e Calibracao de Temperatura por Tamanho de Bico com PrusaSlicer
Testes de impressão 3D
Se você ainda não tem uma máquina para imprimir este arquivo pode comprar uma impressora 3d aqui!
Você pode imprimir este modelo 3d com estes filamentos ou com estas resinas 3D.
Sobre o objeto 3D Extrusao e Calibracao de Temperatura por Tamanho de Bico com PrusaSlicer
Este é um arquivo desenvolvido e projetado com ferramenta CAD.
Se você ainda não sabe criar seu próprio modelo 3D eu te ensino neste artigo tutorial sobre Tinkercad.
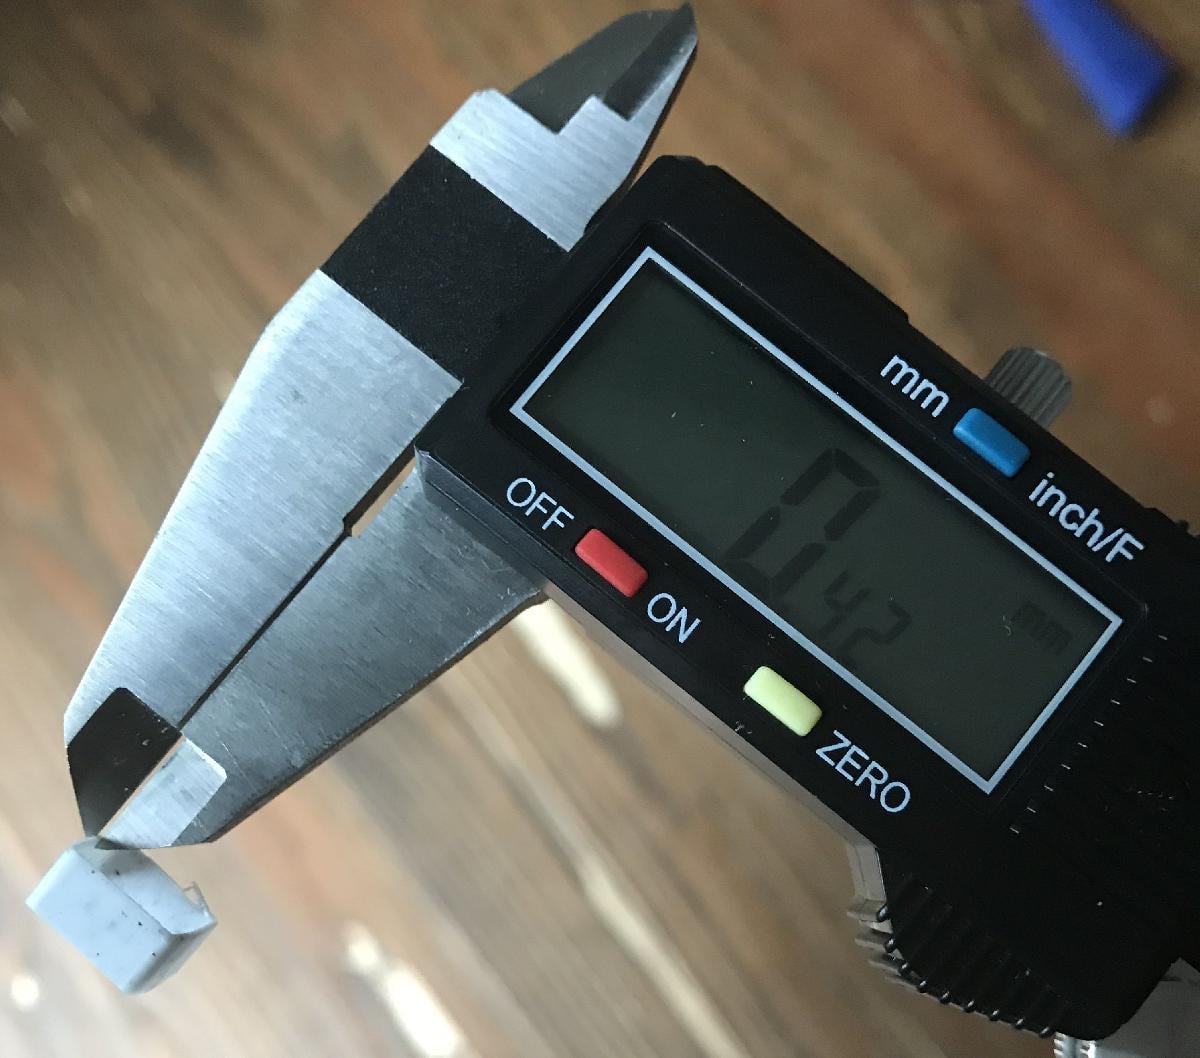
Extrusao e Calibracao de Temperatura por Tamanho de Bico com PrusaSlicer foi projetado para Impressora 3D. EDITAR: Novos arquivos de torre de temperatura V2 permitem a correta ponte de perimetros. Arquivos mais antigos nao aplicavam a deteccao de saliencia para pontes devido a deteccao de parede fina (um problema do PrusaSlicer). Tambem foram adicionadas imagens indicando onde os parametros de ajuste estao localizados no PrusaSlicer.Notas GeraisEste deve ser sempre seus primeiros dois passos ao configurar um perfil do PrusaSlicer para um determinado filamento, e deve ser SEMPRE feito para qualquer novo filamento. Salve seus perfis com base no tipo de filamento e fabricante (e quaisquer outros criterios que voce desejar) para que voce nao precise repetir esse processo para rolos futuros do mesmo filamento.Todos os arquivos foram projetados para seus respectivos tamanhos de bico ajustando a espessura da parede para os apropriados 105%-do-tamanho-do-bico para extrusao de largura unica de todas as paredes. Ambas as paredes do arquivo do bico de 0,25 mm tem 0,27 mm de espessura (0,263 e muito dificil de medir, entao e arredondado um pouco para cima), as paredes do arquivo do bico de 0,4 mm tem 0,42 mm de espessura, as paredes do arquivo do bico de 0,6 mm tem 0,63 mm de espessura, e as paredes do arquivo do bico de 0,8 mm tem 0,84 mm de espessura. Certifique-se de ativar a deteccao de parede fina ou o PrusaSlicer nao detectara nenhum dos perimetros.Voce precisara de um conjunto de paquimetros para a calibracao do multiplicador de extrusao. Eu recomendo esta opcao relativamente barata da Amazon, ou um instrumento de precisao equivalente.Ajuste do Multiplicador de ExtrusaoO objetivo desta calibracao e garantir que sua impressora produza exatamente a quantidade de filamento que seu gcode esta solicitando. Se voce nao calibrar o perfil do slicer para o seu filamento dessa maneira, e provavel que sua impressora produza um pouco mais ou um pouco menos de filamento do que o gcode esta solicitando, resultando em uma serie de possiveis problemas com a peca impressa. As vezes, pode estar fora em 10% ou mais sem a calibracao adequada.Seu primeiro passo e configurar seu perfil do PrusaSlicer com um multiplicador de extrusao de 1 e largura de perimetro externo igual a 105% do diametro do seu bico (veja as imagens para referencia). Se voce executar a primeira impressao e estiver tendo problemas com a adesao, adicione uma borda. Depois de imprimir seu primeiro quadrado de EM, voce precisara medir a espessura da parede das 3-5 camadas superiores com paquimetros (veja as imagens para referencia). Em seguida, voce ajustara o valor do multiplicador de extrusao no PrusaSlicer com base em suas descobertas. Seu novo valor de EM sera sua espessura de parede esperada (configuracao de largura de perimetro externo) dividida pela espessura da parede medida, multiplicada por 100. Execute o teste novamente com seu novo valor de EM e veja se a espessura do perimetro sai exatamente como voce configurou para sua configuracao de largura de perimetro externo. Eu geralmente faco a calibracao de EM antes da torre de temperatura, e geralmente leva de 3 a 5 tentativas para ajustar tudo perfeitamente. Dica profissional: gosto de reduzir meu EM em mais 1-3% depois de obter a espessura de parede adequada do teste de EM porque tende a melhorar o desempenho de saliencia e o acabamento geral da superficie das pecas impressas. Apos esse ajuste final, fico atento a lacunas no perimetro e lacunas na camada superior nas minhas primeiras pecas impressas regulares com o novo filamento para garantir que nao estou subextrudando demais. Seu resultado pode variar.Ajuste da Temperatura de ExtrusaoAssim como na calibracao de EM, se voce estiver tendo problemas de adesao, considere adicionar uma borda. Com seu multiplicador de extrusao calibrado ja salvo na sua configuracao do PrusaSlicer, cole o seguinte na secao [Configuracoes da impressoras]>Codigo G Personalizado>Apos a mudanca de camada Codigo G (veja as imagens para referencia):;APOS_MUDANCA_DE_CAMADA;[layer_z]{if layer_z >10.000 && layer_z < 20.000}M104 Sxxx; {endif}{if layer_z >20.000 && layer_z < 30.000}M104 Sxxx; {endif}{if layer_z >30.000 && layer_z < 40.000}M104 Sxxx; {endif}{if layer_z >40.000 && layer_z < 50.000}M104 Sxxx; {endif}{if layer_z >50.000 && layer_z < 60.000}M104 Sxxx; {endif}{if layer_z >60.000 && layer_z < 70.000}M104 Sxxx; {endif}{if layer_z >70.000 && layer_z < 80.000}M104 Sxxx; {endif}{if layer_z >80.000 && layer_z < 90.000}M104 Sxxx; {endif}{if layer_z >90.000 && layer_z < 100.000}M104 Sxxx; {endif}Certifique-se de alterar todos os comandos M104 Sxxx para refletir a temperatura que voce deseja tentar nessa secao, e certifique-se de que as configuracoes da primeira camada/outros layers no PrusaSlicer estao configuradas adequadamente para os primeiros 10 mm da impressao. Por exemplo, se voce quiser executar uma torre de temperatura de 255 ate 210, defina a temperatura do seu extrusor para 255 (tanto primeira camada quanto outras camadas) e depois altere a primeira linha dos comandos de gcode acima para ler {if layer_z >10.000 && layer_z < 20.000}M104 S250; {endif}, e entao altere cada linha subsequente para diminuir a temperatura em 5 graus para cada secao de 10 mm da impressao.
Não deixe de imprimir e compartilhar este modelo 3d. Não deixe sua impressora 3D parada. Mas se você não tem uma impressora 3D ainda, escolha a sua agora.